
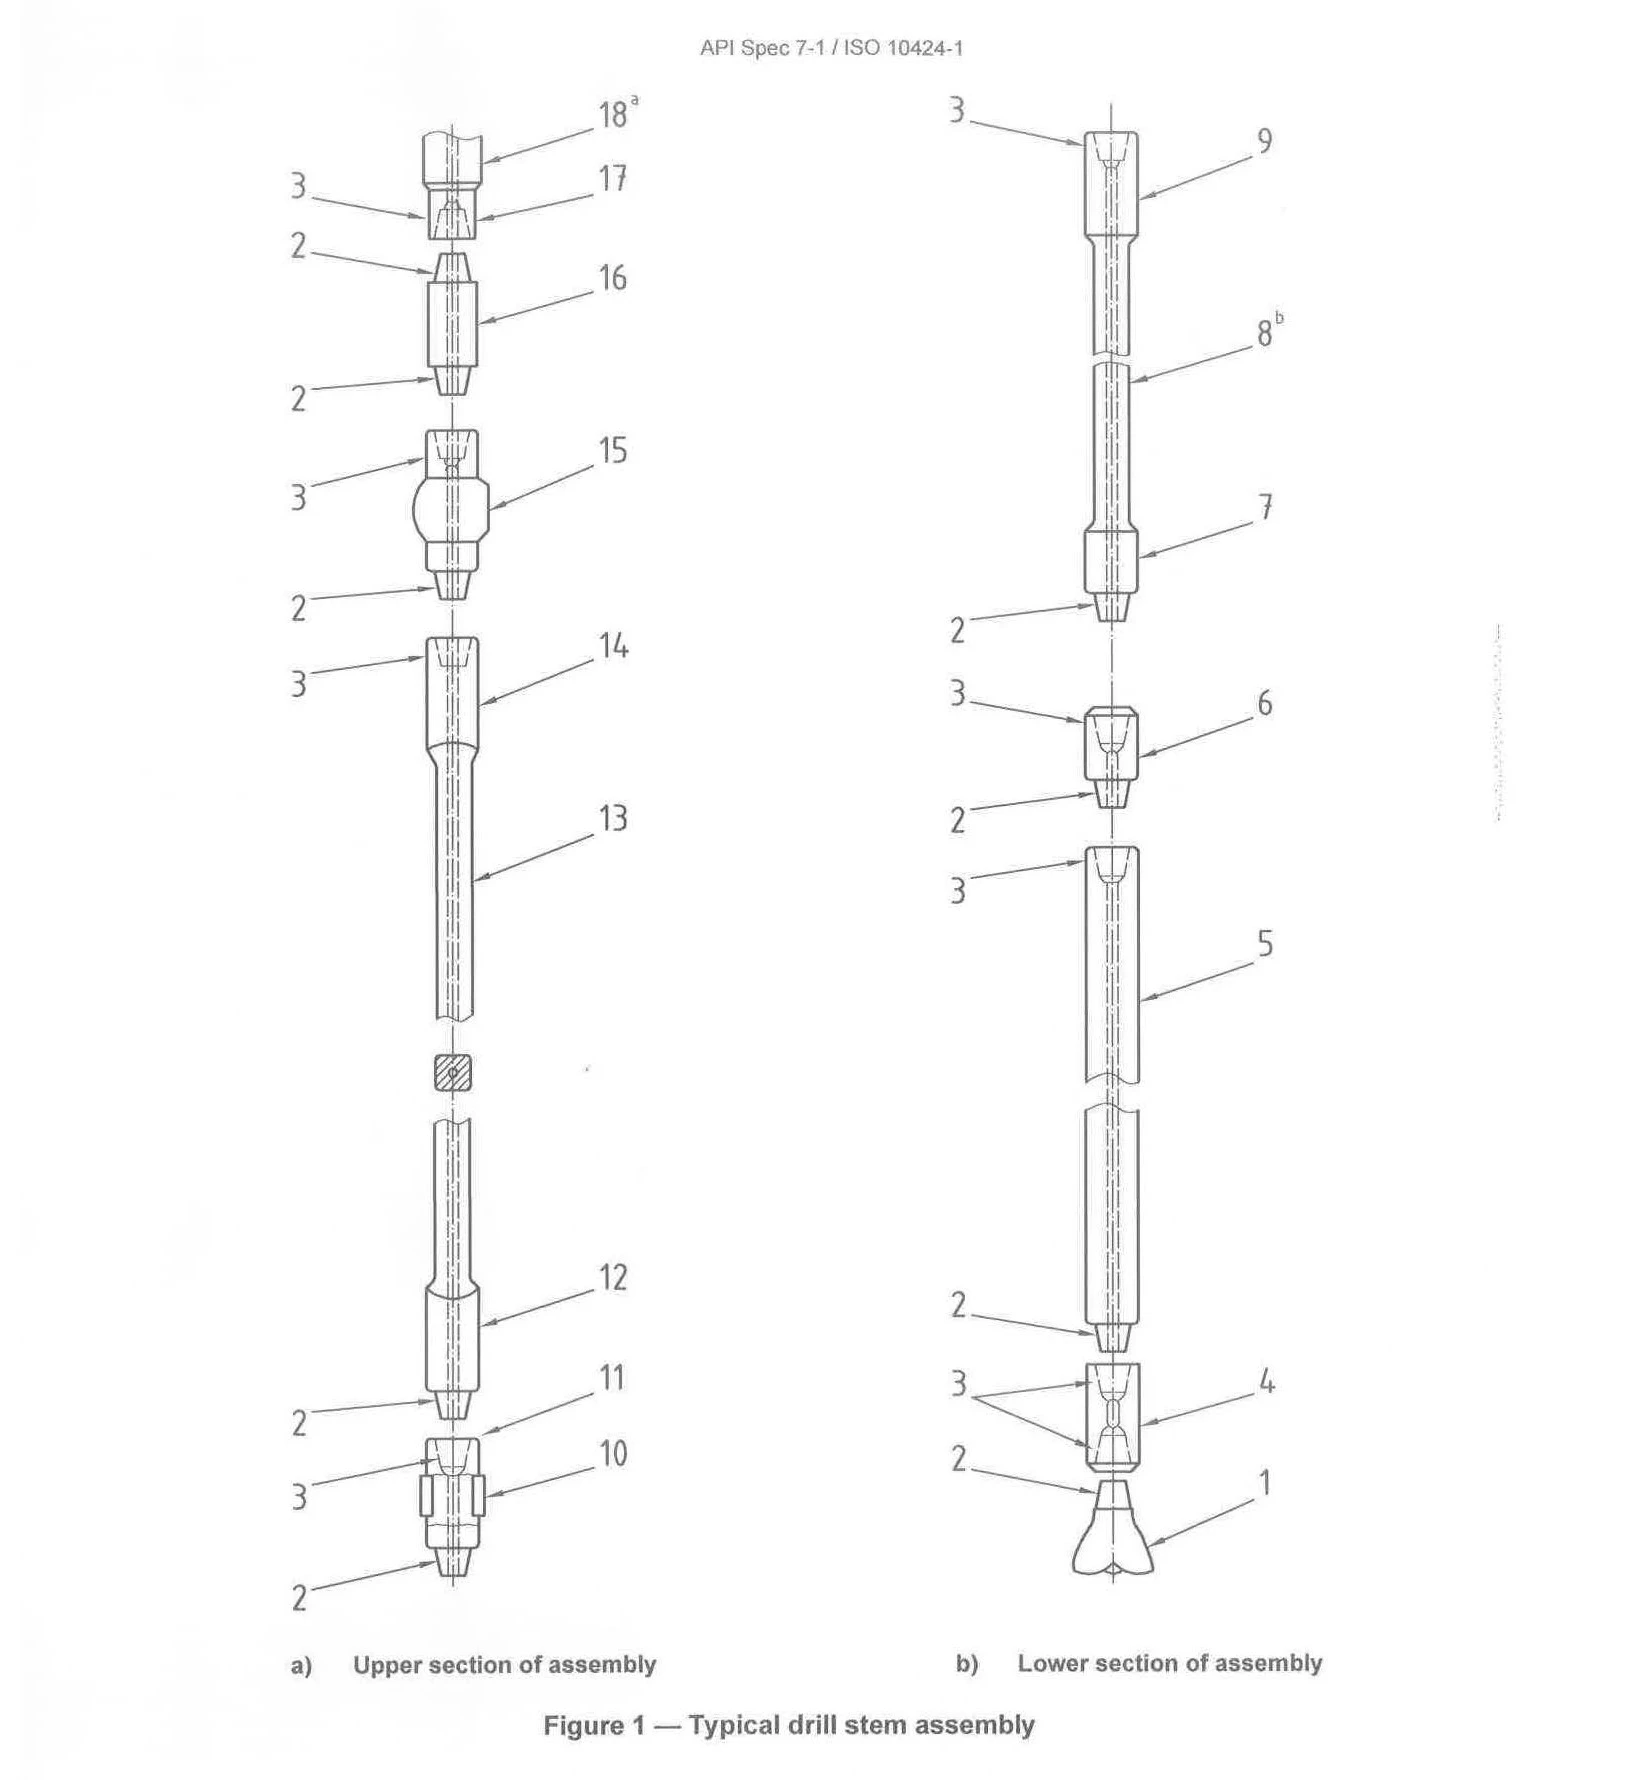

4.1 Termes et définitions
Aux fins du présent document, les termes et définitions suivants s'appliquent.
4.1.1
amplitude
hauteur verticale du signal reçu A-scan, mesurée de la base au sommet ou du pic au pic
4.1.2
Affichage A-scan
affichage de l'instrument à ultrasons dans lequel le signal reçu est affiché sous la forme d'une hauteur verticale ou «pip» à partir de la trace temporelle de balayage horizontal, tandis que la distance horizontale entre deux signaux représente la distance matérielle pour le temps de trajet entre les deux conditions provoquant les signaux
4.1.3
réflexion arrière
signal reçu de la surface arrière d'un objet de test de surface
4.1.4
diamètre de biseau
diamètre extérieur de la face de contact du raccord à épaulement rotatif
4.1.5
bit sous
sub, généralement avec deux connexions de boîte, qui est utilisé pour connecter le trépan à la tige de forage
4.1.6
connexion boîte
raccord fileté sur les produits tubulaires pour champs pétrolifères (OCTG) qui a des filetages internes (femelles)
4.1.7
rapport de résistance à la flexion
BSR
Rapport du module de section d'une boîte à épaulement rotative au point dans la boîte où la broche se termine lorsqu'elle est constituée, au module de section de la broche à épaulement rotative au dernier filetage engagé
4.1.8
système d'étalonnage
système documenté d'étalonnage et de contrôle des jauges
4.1.9
Fonctionnement à froid
déformation plastique des pieds de filetage d'un raccord à épaulement rotatif, des rayons et des sections cylindriques à une température suffisamment basse pour assurer ou provoquer une déformation permanente du métal
4.1.10
décarburation
perte de carbone de la surface d'un alliage ferreux due au chauffage dans un milieu qui réagit avec le carbone à la surface
4.1.11
épreuve de profondeur
acte de meulage d'une encoche étroite à travers une indication de rupture de surface jusqu'à ce que le bas de l'indication soit situé, puis mesure de la profondeur de l'indication avec une jauge de profondeur pour comparaison avec les critères d'acceptation
4.1.12
dérive
jauge utilisée pour vérifier le diamètre interne minimum des composants de la tige de forage
4.1.13
collier de forage
tuyau à paroi épaisse utilisé pour fournir la rigidité et la concentration de masse au niveau ou à proximité du trépan
4.1.14
tige de forage
longueur du tube, généralement en acier, auquel sont attachées des connexions filetées spéciales appelées joints d'outil
4.1.15
forge, verbe
(marteau) déforme plastiquement le métal, généralement chaud, dans les formes souhaitées par l'utilisation d'une force de compression, avec ou sans filières
4.1.16
forgeage, nom
(produit) pièce métallique façonnée formée par le procédé de forgeage
4.1.17
filetage en profondeur
filetage dans lequel la racine du filetage repose sur le cône mineur d'un filetage extérieur ou sur le cône principal d'un filetage intérieur
4.1.18
point de jauge
plan perpendiculaire à l'axe du filetage dans les connexions à épaulement rotatif API
REMARQUE Le point de jauge est situé à 15,9 mm (0,625 in) de l'épaule de la broche du produit.
4.1.19
étanche au gaz
capable de retenir le gaz sans fuir sous la pression spécifiée pendant la durée spécifiée
4.1.20
chaleur, nom
métal produit par un seul cycle d'un processus de fusion discontinue
4.1.21
Garniture H2S
tous les composants, à l'exception du corps de vanne externe, répondant aux exigences de service H2S de l'ISO 15156-2 et de l'ISO 15156-3
NOTE Pour les besoins de cette disposition, la NACE MR0175 est équivalente à l'ISO 15156-2 et l'ISO 15156-3.
4.1.22
Kelly
tube d'acier carré ou hexagonal reliant le pivot au tube de forage qui se déplace à travers la table rotative et transmet le couple à la tige de forage
4.1.23
kelly saver sub
sous-marin rotatif court qui se compose sur le fond de la kelly pour protéger l'extrémité de la broche de la kelly contre l'usure pendant les opérations de maquillage et de rupture
4.1.24
étiquette
désignation sans dimension pour la taille et le style d'une connexion à épaulement rotative
4.1.25
longueur du filetage de la boîte
LBT
longueur des filetages dans la boîte mesurée depuis l'épaulement de maquillage jusqu'à l'intersection du flanc sans pression et de la crête du dernier filet avec une profondeur de filet complète
(à suivre)

Résumé des spécifications des éléments de tige de forage rotatif API 7-1 / ISO 10424


